Для промышленных применений, связанных с транспортировкой стеклянных частиц, выбор правильной системы пневматической передачи очень важен. Хорошо спроекированная система обеспечивает эффективную обработку материала, минимальное разрушение продукта и надежность работы. В этой статье описаны ключевые аспекты проектирования, необходимые для разработки эффективных решений пневматической передачи стеклянных частиц.
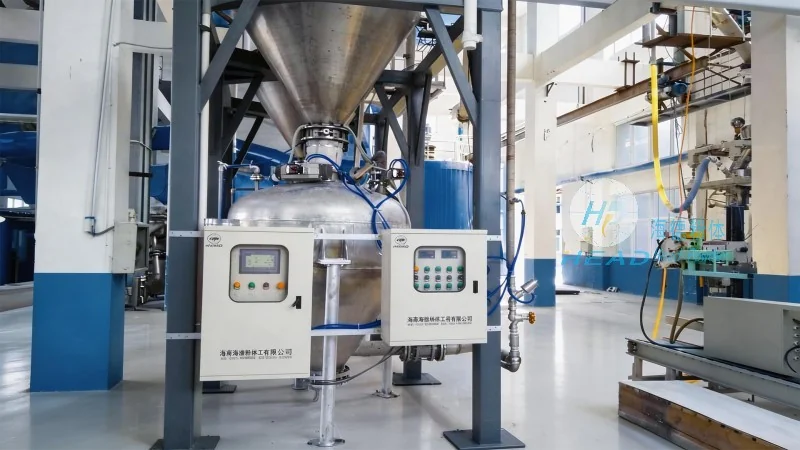
В основе любой системы пневматической передачи лежат несколько критических компонентов, которые работают совместно для перемещения стеклянных частиц. К ним относятся загрузочный бункер материала, линия передачи (с положительным или отрицательным давлением), источник воздуха или газа и устройства выброса. Каждый компонент должен быть тщательно выбран и сконфигурирован с учетом специфики стеклянных частиц, таких как их размер, плотность и влажность. Например, тонкий стеклянный порошок может потребовать системы с положительным давлением и высокого давления винта для поддержания субстанции частиц, в то время как большие стеклянные фрагменты могут использовать систему с отрицательным давлением и вакуумную помпу.
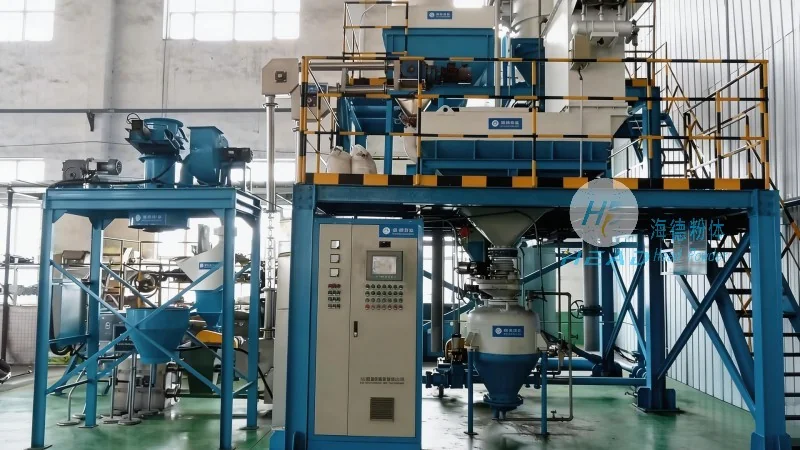
Физические свойства стеклянных частиц напрямую влияют на проектирование системы пневматической передачи. Ключевые характеристики включают распределение размеров частиц, плотность и абразивность. Большие неправильной формы стеклянные частицы могут вызывать износ компонентов системы, таких как бункер и линия передачи, и могут требовать дополнительного оборудования, такого как циклоны или ротационные клапаны, для контроля потока. Напротив, тонкий стеклянный порошок более восприимчив к накоплению статического заряда, что может повлиять на поток и вызвать накопление материала. Чтобы уменьшить это, в проектирование системы могут быть включены антистатические меры, такие как заземление и ионизаторы. Кроме того, влажность стеклянных частиц очень важна; высокий уровень влажности может привести к образованию осадка или препятствиям в линии передачи, что требует сушки или предварительной обработки перед подачей материала в систему.
Выбор подходящего давления и скорости потока является критическим решением при проектировании пневматических конвейерных систем. Системы положительного давления работают путем вдувания воздуха или газа в конвейерную линию, толкая материал вперед. Эти системы обычно более подходят для коротких и средних расстояний и могут обрабатывать широкий диапазон размеров частиц. Требуемое давление зависит от длины системы, плотности частиц и желаемой скорости потока. Например, система, переносящая тонкие стеклянные порошки на расстояние 50 метров, может потребовать давления от 0,5 до 1 бара. В противоположность этому, системы отрицательного давления используют всасывание для извлечения материала из источника, что делает их идеальными для применений, когда материал находится в отдельной зоне или необходимо собирать его из пыльной среды. Скорость потока, измеряемая в кубических метрах в час или фунтах в час, должна соответствовать производственным возможностям и требованиям дальнейшей обработки. Перегрузка системы может привести к снижению давления, снижению эффективности и возможным препятствиям.
Выбор оборудования для подачи, конвейерной передачи и сброса стеклянных частиц имеет важное значение для работы системы. Конвейерная загрузочная яма обычно спроектирована с наклонным дном и вращающимся клапаном или звездой-подающим устройством, чтобы обеспечить стабильный поток материала и предотвратить засорение. Размер и форма ямы адаптированы под плотность массы и характеристики потока стеклянных частиц. Например, яма с большей площадью поперечного сечения может использоваться для больших стеклянных фрагментов, чтобы уменьшить снижение давления и предотвратить засорение. Конвейерная линия обычно сделана из коррозионно-устойчивых материалов, таких как нержавеющая сталь или полиэтилен, чтобы выдержать абразивный характер стеклянных частиц. Циклоны или мешковые фильтры часто используются в качестве оборудования для разделения, чтобы очистить воздух и вернуть его в систему или выпустить в окружающую среду. Выбор этих компонентов должен учитывать размер частиц и рабочее давление системы, чтобы обеспечить эффективное разделение и минимизировать потерю материала.
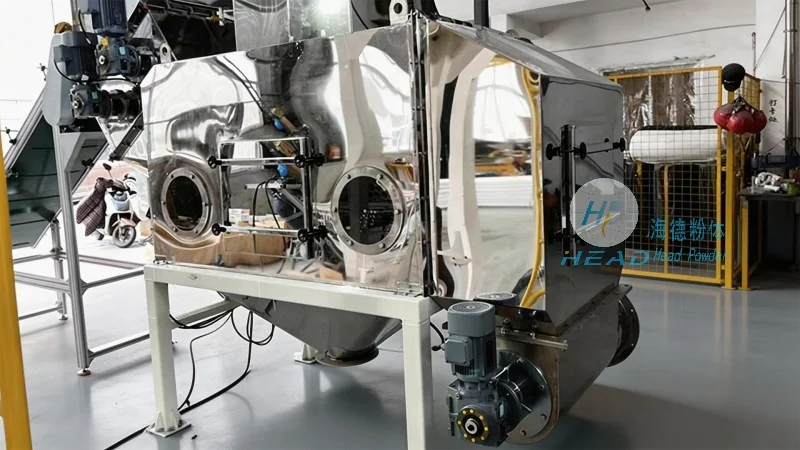
Интеграция пневматической конвейерной системы с другими промышленными процессами необходима для бесперебойной работы. Это включает соединение системы с верховым хранилищем материала и нижележащим оборудованием для обработки, таким как печи или формовочные машины. Система управления играет ключевую роль в управлении работой системы, включая скорость потока воздуха или газа, давление и скорость подачи материала. Современные системы управления часто используют датчики для мониторинга ключевых параметров, таких как давление, температура и скорость потока, предоставляя реальное время данных и предупреждения о любых отклонениях. Это позволяет проводить профилактическое обслуживание и обеспечивает работу системы в оптимальных параметрах. Например, датчик давления может обнаружить снижение давления, указывающее на препятствие или изменение потока материала, вызывающее сигнал тревоги или автоматический отключение, чтобы предотвратить дальнейный ущерб. Система управления также может включать программируемые логические контроллеры (PLC), которые могут регулировать работу системы в соответствии с требованиями производства, оптимизируя энергопотребление и пропускную способность материала.
Правильная установка и регулярное обслуживание имеют важное значение для долгосрочного функционирования и надежности пневматической конвейерной системы для стеклянных частиц. Во время установки система должна быть правильно выровнена, чтобы минимизировать потери давления и обеспечить плавный поток материала. Все соединения должны быть герметичными, чтобы предотвратить потерю воздуха или материала. Система также должна быть расположена так, чтобы обеспечить легкий доступ для обслуживания и очистки. Регулярные задачи обслуживания включают проверку и замену изношенных компонентов, таких как уплотнители и подшипники, очистку конвейерной линии и оборудования для разделения, а также проверку источника воздуха или газа на возможные проблемы. Для абразивных стеклянных частиц износ компонентов, таких как бункер и конвейерная линия, ускоряется, что требует более частой проверки и замены. Реализация плана профилактического обслуживания может помочь ранним выявлению потенциальных проблем и снизить простой времени. Кроме того, обучение операторов правильному использованию и обслуживанию системы является важным для обеспечения безопасной и эффективной работы.

 Shandong Headpowder Engineering Co., Ltd.
 156-6277-7102(Менеджер Чжан)
 0531-83386006
 Цзинань, провинция Шаньдун, Китай

Телефон
МикроКонсультации
Верхний