Пневматическая транспортировка является критической технологией в обработке материалов, особенно для порошка для шлифовки, используемого в различных промышленных приложениях. Процесс включает транспортировку сухих массивных материалов, таких как порошок для шлифовки, через трубопровод с использованием воздуха или газа в качестве средства транспортировки. Эта методика предоставляет преимущества, такие как высокая эффективность, гибкость и возможность обрабатывать материалы в закрытой системе, минимизируя пыль и загрязнение. Для компаний, занимающихся производством порошка для шлифовки, понимание процесса работы и принципа действия пневматической транспортировки необходимо для оптимизации производства и обеспечения качества продукции.
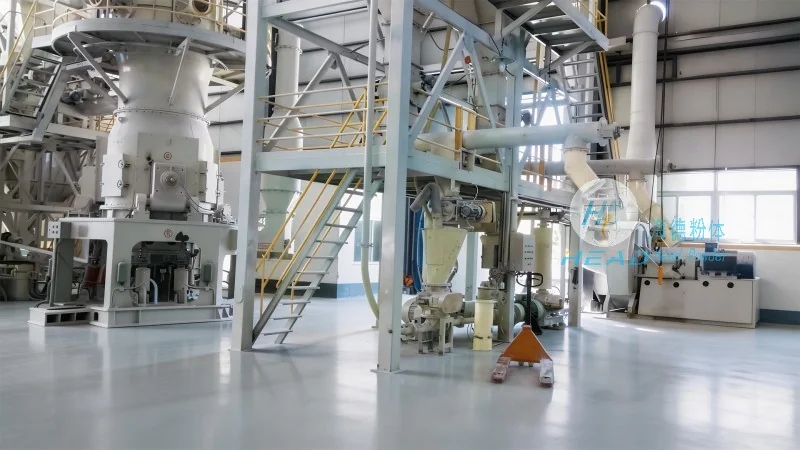
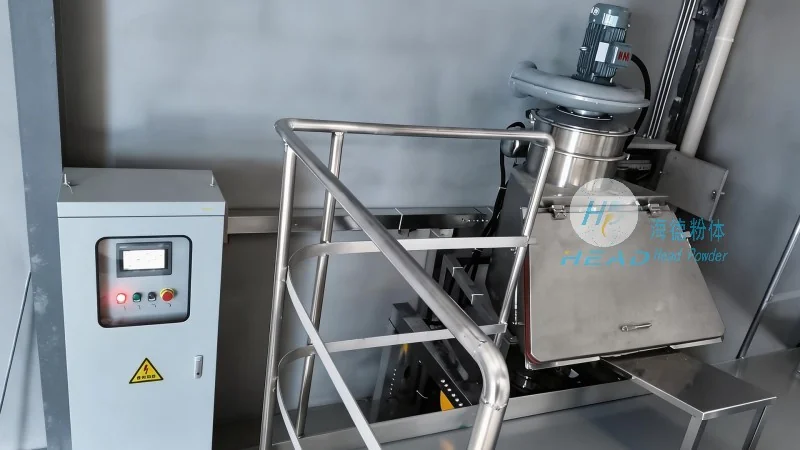
Процесс работы пневматической транспортировки для порошка для шлифовки обычно включает несколько ключевых этапов. В первую очередь, порошок для шлифовки загружается в бункер или складское отделение. Затем материал подается в транспортную линию через подающий устройство, такое как ротационный клапан или винтовой подающий механизм. Подающий устройство контролирует скорость потока порошка, обеспечивая стабильный и контролируемый выход в трубопровод. Далее, в систему вводится транспортный воздух, либо с помощью блокирующего вентилятора, либо системы Вентури. Скорость воздуха регулируется для поддержания порошка в состоянии подвешенности, предотвращая засоры и обеспечивая плавную транспортировку. Транспортная линия может включать изгибы, изогнутые участки и фильтры для направления потока и удержания мелких частиц. Наконец, порошок для шлифовки выгружается на получающем конце, где он собирается в контейнере или передается на следующий этап обработки. В течение всего процесса мониторинговое оборудование отслеживает давление, скорость потока и качество воздуха для поддержания оптимальных параметров работы.
Принцип работы пневматической передачи порошка для шлифовки основан на взаимодействии воздуха передачи и частиц порошка. В системе положительного давления блокирующий или компрессор генерирует высокодавленный воздух, который толкает порошок через трубопровод. Скорость воздуха должна быть достаточной, чтобы преодолеть силу тяжести и трение между частицами и стенками трубы, сохраняя порошок в состоянии подвешения. Смесь воздуха и порошка перемещается по трубопроводу, при этом воздух несет частицы порошка. В системе отрицательного давления (или вакууме) вакуумная помпа создает низкодавленную среду, которая засасывает порошок в трубопровод. Затем воздух перевозит порошок из источника в пункт назначения. Ключ к эффективной передаче заключается в поддержании правильного соотношения воздуха и порошка, что сбалансирует энергопотребление и эффективность передачи. Для порошка для шлифовки, который часто является тонким и абразивным, проектирование системы должно учитывать такие факторы, как распределение размеров частиц, влажность и свойства потока, чтобы предотвратить заброс и обеспечить надежную работу.
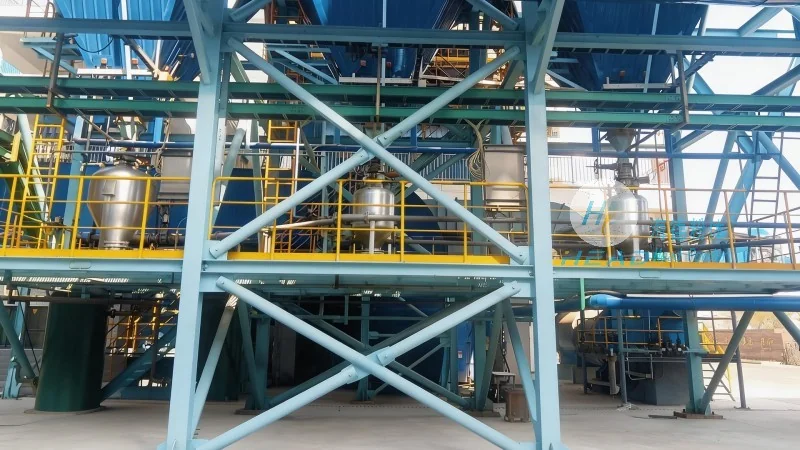
Несколько ключевых компонентов необходимы для правильной работы пневматических систем подачи порошка для шлифовки. Бункер или складское отделение является первым компонентом, где хранится порошок для шлифовки. Он предназначен для хранения материала и обеспечения стабильного подачи в приводной устройство. Приводное устройство, такое как ротационный клапан или винтовой привод, регулирует поток порошка в транспортирующую линию. Приводное устройство должно быть способно справляться с особенностями порошка для шлифовки, включая его мелкую частицность и возможность образования осадка. Винторез или компрессор являются источником энергии, генерирующим транспортирующий воздух. Они обеспечивают необходимое давление или вакуум для перемещения порошка через трубопровод. Сам трубопровод обычно изготавливается из нержавеющей стали или других коррозионно-устойчивых материалов, чтобы выдержать абразивную природу порошка для шлифовки и предотвратить загрязнение. Изгибы и изгибы используются для изменения направления потока, и они разрабатываются с гладкими переходами, чтобы минимизировать потери давления и предотвратить накопление частиц. Фильтры устанавливаются на конце приема для захвата любых мелких частиц, которые могли уйти из процесса транспортировки, обеспечивая чистоту доставляемого порошка для шлифовки и отсутствие загрязнений. Наконец, используются системы мониторинга и контроля для отслеживания работы транспортирующей системы, позволяя операторам регулировать параметры, такие как поток воздуха и давление, чтобы поддерживать оптимальную работу.

 Shandong Headpowder Engineering Co., Ltd.
 156-6277-7102(Менеджер Чжан)
 0531-83386006
 Цзинань, провинция Шаньдун, Китай

Телефон
МикроКонсультации
Верхний